
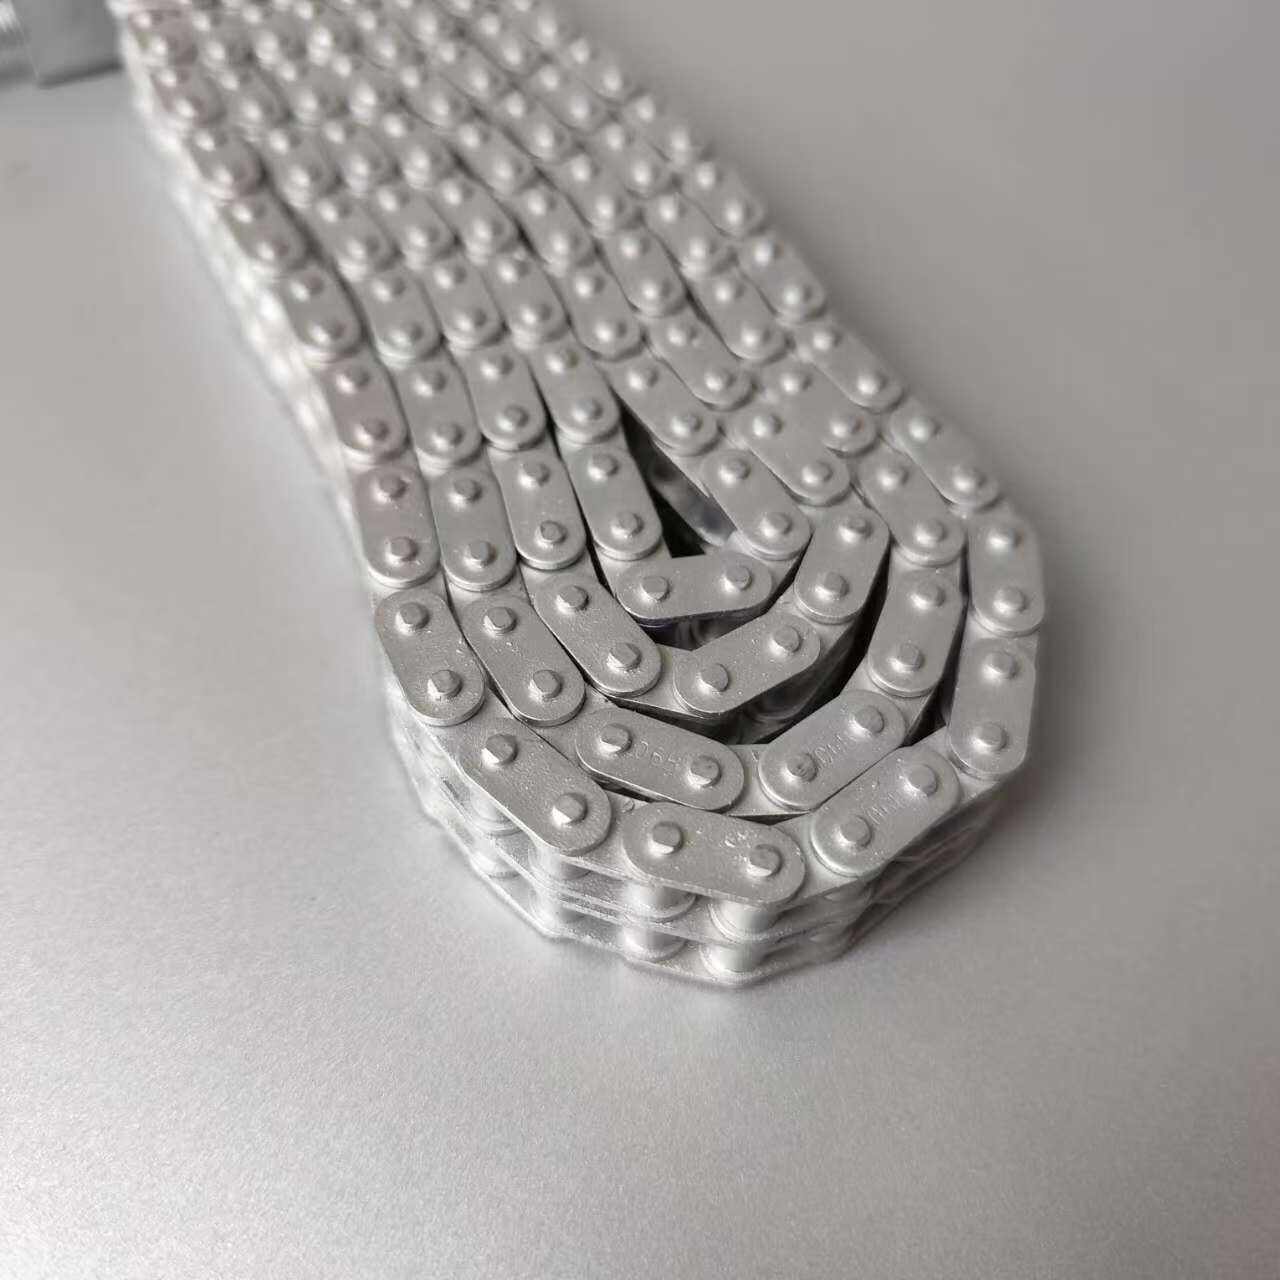
Dacromet" é um termo transliterado e seu nome em inglês é "DACROMET". Esta tecnologia de tratamento de superfície tem uma ampla gama de aplicações no campo industrial devido às suas propriedades únicas de revestimento.


O Dacromet foi desenvolvido pela primeira vez no final da década de 1950. Naquela época, nos invernos frios da América do Norte e do Norte da Europa, o sal era comumente usado nas estradas para diminuir o ponto de congelamento e aliviar o tráfego, mas os íons cloreto no cloreto de sódio corroeram o substrato de aço, causando sérios danos aos veículos. O cientista americano Mike Martin desenvolveu um revestimento solúvel em água- altamente disperso com flocos de zinco como componente principal, juntamente com flocos de alumínio, ácido crômico e água deionizada como solventes. Após um processo de revestimento e cozimento em circuito-totalmente fechado, um revestimento fino foi formado, que resistiu com sucesso à erosão de íons cloreto, marcando um novo nível na tecnologia anti-corrosão e revolucionando a desvantagem da curta vida útil dos processos anti{7}}corrosão tradicionais.
Na década de 1970, a empresa japonesa NDS introduziu a tecnologia Dacromet da empresa norte-americana MCI, comprou os direitos de uso na região Ásia-Pacífico e assumiu o controle acionário da empresa norte-americana MCI. Depois de ser melhorada pelo Japão, a tecnologia Dacromet desenvolveu-se rapidamente no Japão, com o surgimento de mais de 100 fábricas de revestimentos e mais de 70 unidades farmacêuticas. Em 1994, a China introduziu oficialmente a tecnologia Dacromet do Japão. Inicialmente, foi utilizado apenas na indústria de defesa e autopeças nacionais, e posteriormente foi aplicado em diversos setores, como energia, construção, engenharia oceânica, eletrodomésticos, hardware e peças padrão, ferrovias, pontes, túneis, guarda-corpos de rodovias, petroquímica, bioengenharia, dispositivos médicos, metalurgia do pó, etc.
Definição e Princípio
1.Definição
O revestimento Dacromet, também conhecido como revestimento de zinco-cromo, é um novo tipo de tecnologia de tratamento de superfícies metálicas. É um revestimento inorgânico-solúvel em água feito com pó de zinco, pó de alumínio e anidrido crômico como materiais de base.
2.Princípio
Depois que o revestimento é aplicado na superfície de uma peça de metal e depois cozido em alta temperatura, a água do revestimento evapora e ocorre uma reação química entre o ácido crômico e o zinco e o alumínio, formando um filme de conversão inorgânico amorfo, que é o revestimento Dacromet. Este revestimento pode aderir firmemente à superfície do metal e fornecer uma boa proteção para o metal.
3. Características de desempenho
Alta resistência à corrosão: O zinco e o alumínio no revestimento Dacromet atuam como ânodos de sacrifício e os cromatos formam um filme passivo. Possui melhor resistência à corrosão em testes de névoa salina do que a galvanização tradicional, por exemplo, mais de 1.000 horas versus . 200 - 300 horas.
Sem risco de fragilização por hidrogênio: Ao contrário da galvanoplastia tradicional, o tratamento Dacromet não contém hidrogênio
Boa resistência ao calor: O revestimento mantém desempenho estável em 250 - 300 grau, por exemplo, usado em peças de escapamento automotivo para resistir à corrosão e oxidação.
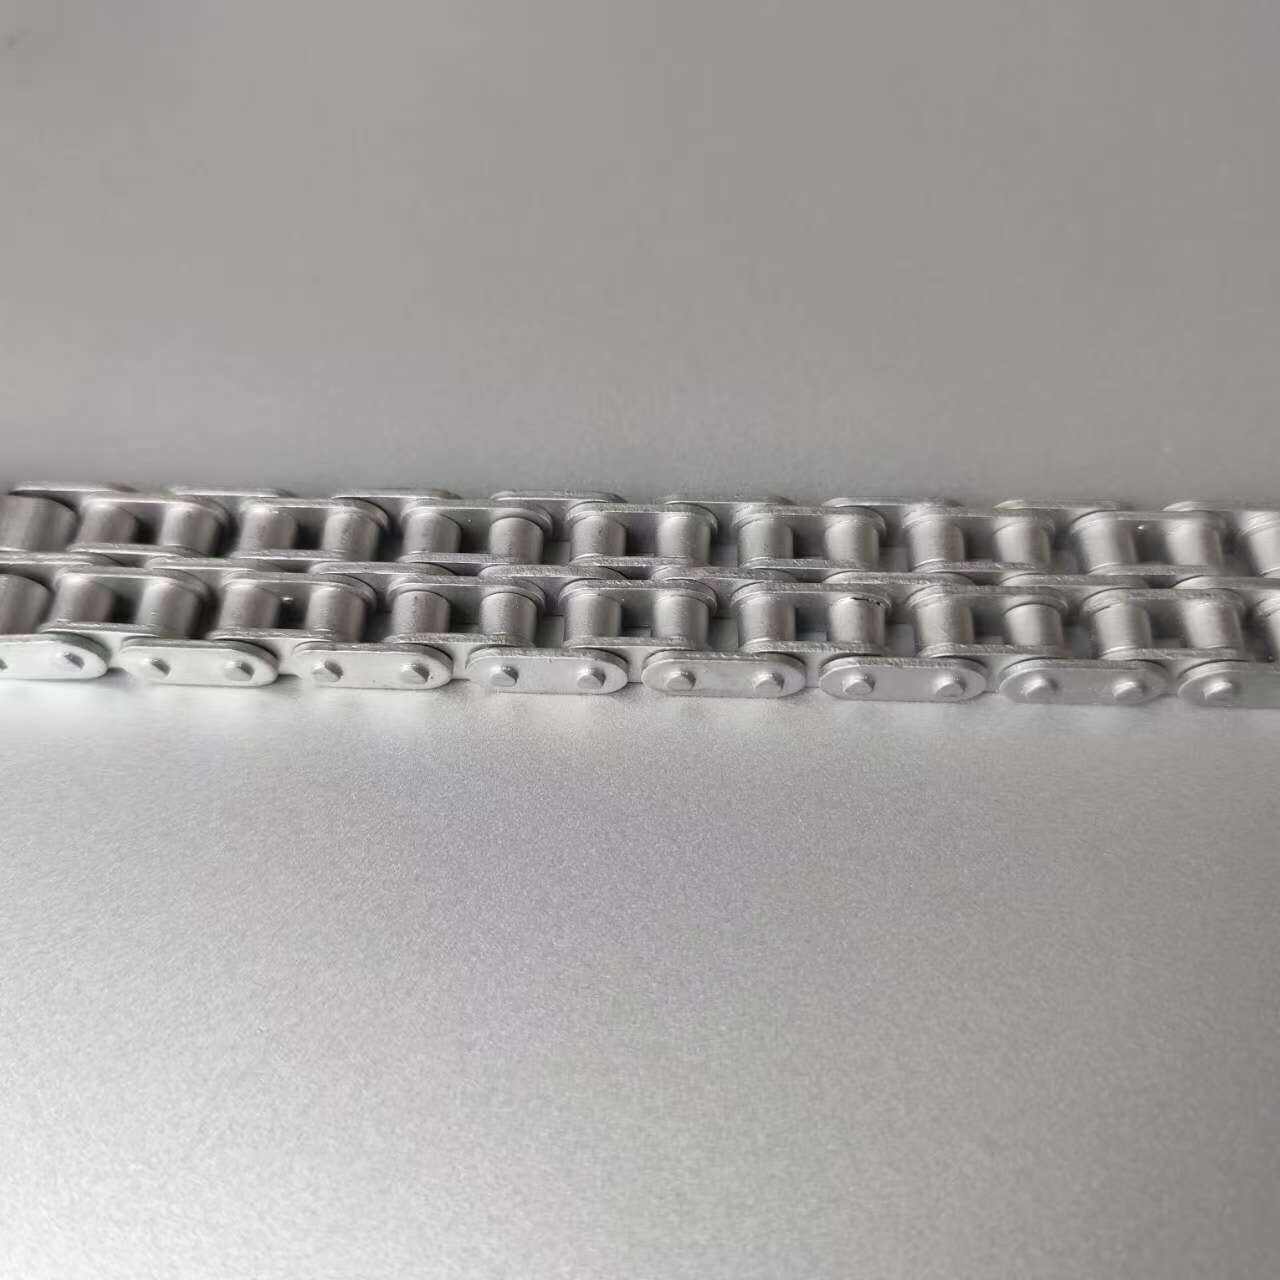
Boa permeabilidade: pode cobrir todas as partes de peças de formato-complexo, incluindo lacunas, furos e roscas, garantindo proteção eficaz.
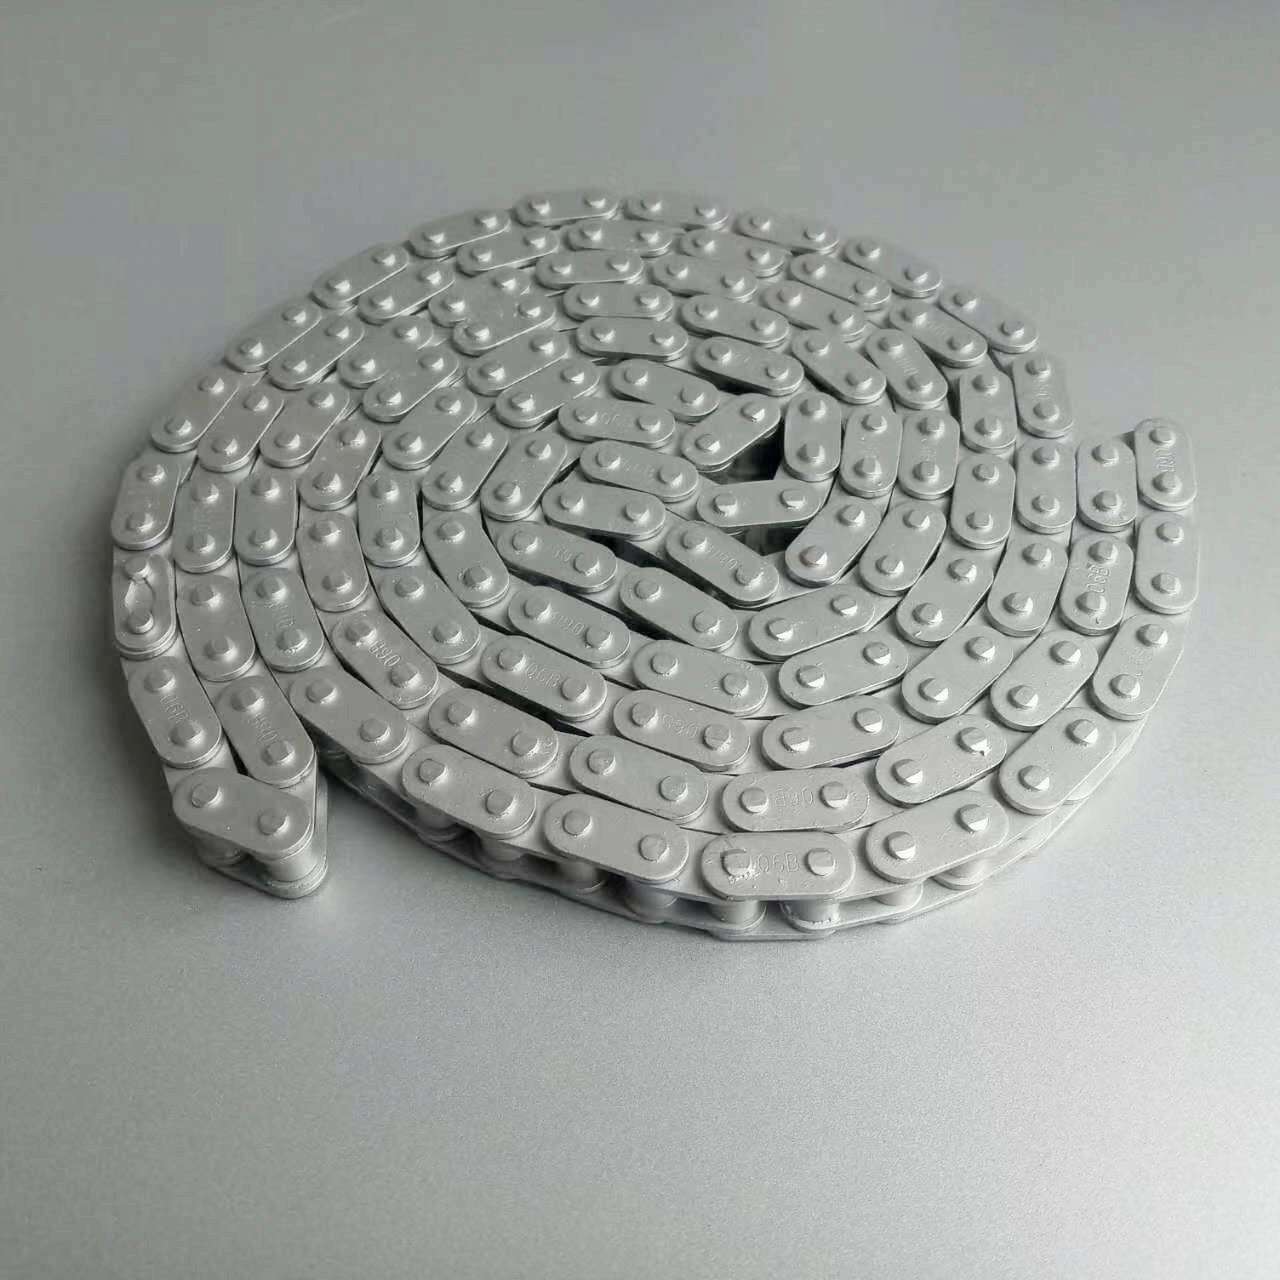
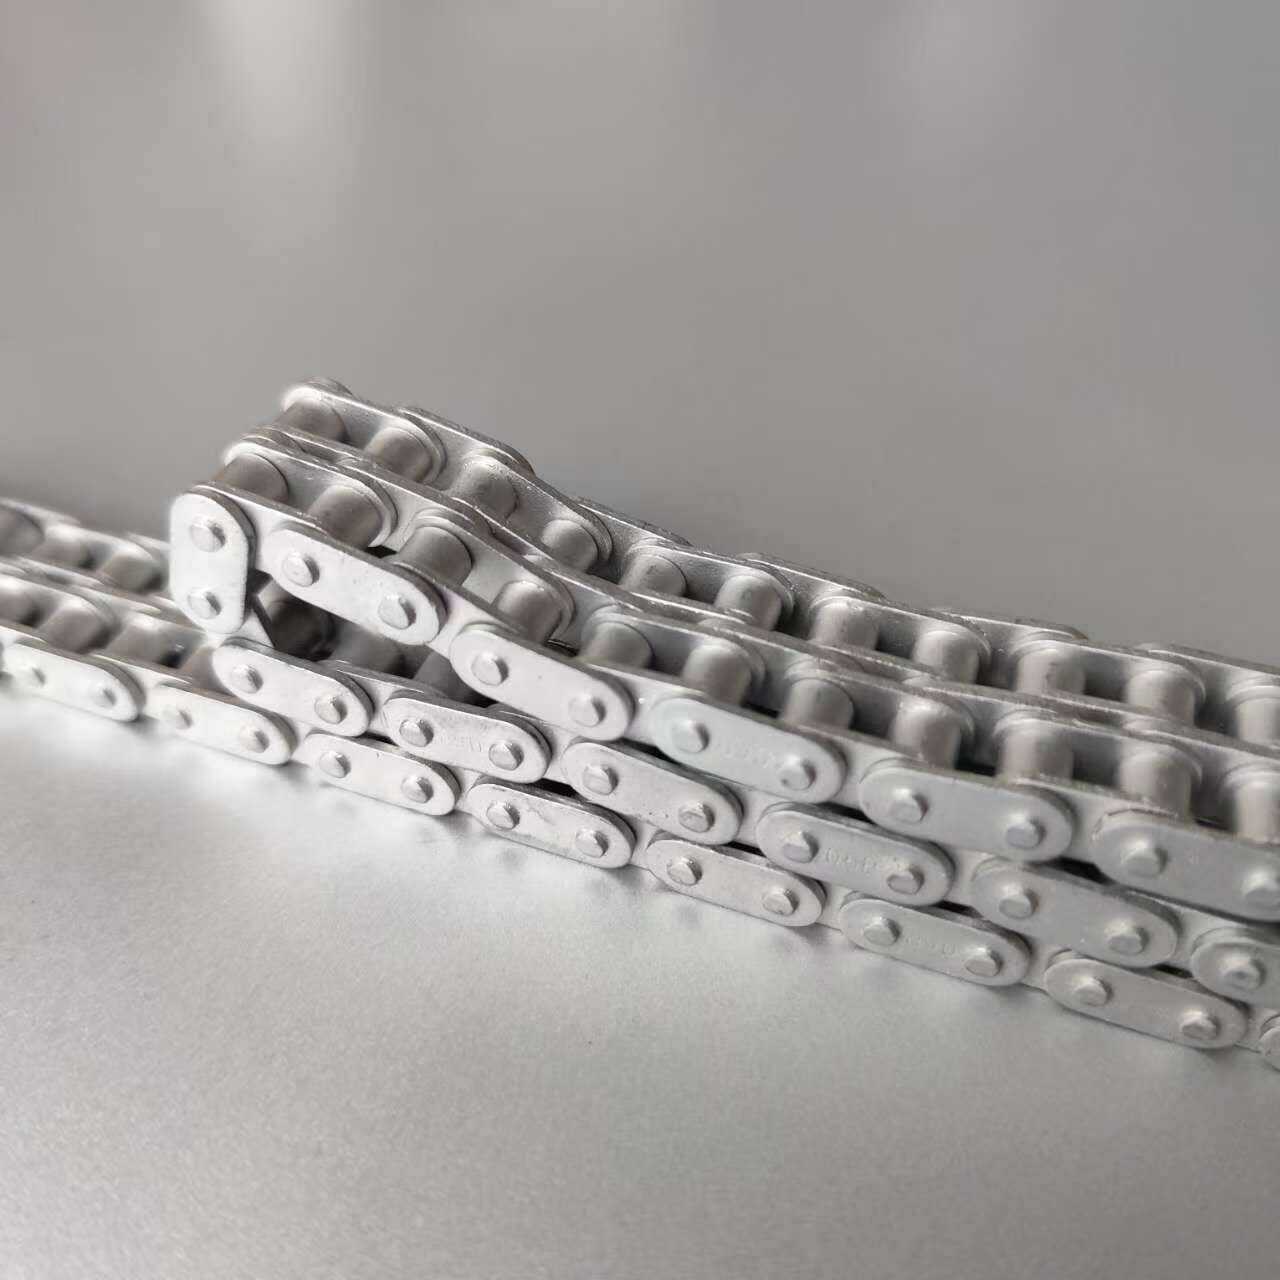
Fluxo do Processo
Pré-tratamento
Desengraxante com solvente: Use solventes orgânicos como tricloroetileno, etanol e acetona para remover manchas de óleo na superfície de peças metálicas para evitar a influência de manchas de óleo na adesão de revestimentos subsequentes. Agentes desengordurantes químicos alcalinos também podem ser usados para desengorduramento. Mergulhe a peça na solução desengordurante a uma determinada temperatura e depois enxágue com água limpa.
Jateamento: Através de uma máquina de jateamento, abrasivos como granalha de aço e granalha de corte de fio são projetados em alta velocidade na superfície da peça para remover impurezas como incrustações de óxido, ferrugem e escória de soldagem na superfície da peça, formando uma certa rugosidade na superfície da peça e aumentando a força de ligação entre o revestimento e o substrato.
Tratamento de Revestimento
Pulverização ou imersão:
Orando: Para peças com formatos complexos, tamanhos grandes ou não adequadas para imersão, use uma pistola para pulverizar uniformemente o revestimento Dacromet na superfície da peça, prestando atenção ao controle da espessura e uniformidade da pulverização.
Imersão: Mergulhe a peça limpa na solução de revestimento Dacromet para fazer com que a superfície da peça absorva totalmente a solução de revestimento. O tempo de imersão depende do material, do formato da peça e da formulação da solução de revestimento, geralmente variando de alguns segundos a alguns minutos.
Remoção ou Nivelamento de Líquido:
Remoção de Líquido: Para peças tratadas por imersão, após retirá-las, coloque-as em um dispositivo de centrifugação-e remova o excesso de solução de revestimento na superfície da peça por meio de força centrífuga para uniformizar a espessura do revestimento e evitar acúmulo de líquido e flacidez.
Nivelamento: A peça pulverizada pode ser nivelada sob certas condições de temperatura e umidade para tornar a solução de revestimento naturalmente nivelada na superfície da peça e melhorar ainda mais a uniformidade do revestimento.
Tratamento de cura
Pré-cozimento: coloque a peça de trabalho revestida com revestimento Dacromet em um forno ou túnel de secagem e pré-{1}}cozinhe-a em uma temperatura mais baixa (como 100 - 150 graus) para fazer com que a água e os solventes orgânicos na solução de revestimento volatilizem inicialmente. O tempo de pré{4}}cozimento é geralmente de 10 - 20 minutos.
Sinterização em-alta temperatura: a peça pré{1}}cozida continua a ser sinterizada em uma temperatura mais alta (cerca de 300 graus) para fazer com que as partículas de metal, como zinco e alumínio na solução de revestimento, reajam com ácido crômico, etc., formando um denso revestimento de zinco-cromo. O tempo de sinterização é geralmente de 30 - 60 minutos. O tempo e a temperatura específicos dependem da formulação da solução de revestimento e dos requisitos da peça.
Pós-tratamento
Resfriamento: a temperatura da peça de trabalho após a sinterização em alta-temperatura é alta e precisa ser rapidamente resfriada até a temperatura ambiente por meio de resfriamento natural ou resfriamento a ar, resfriamento a água, etc., para evitar o declínio do desempenho do revestimento ou a deformação da peça de trabalho devido à permanência-de longo prazo em alta temperatura.
Inspeção: Realize uma inspeção da aparência da peça tratada para verificar se o revestimento está uniforme e completo e se há algum defeito, como falta de revestimento, bolhas e rachaduras; ao mesmo tempo, realize testes de desempenho relevantes, como teste de névoa salina e teste de adesão, para garantir que a qualidade do revestimento atenda aos requisitos.
Embalagem e armazenamento: Embale a peça qualificada inspecionada para evitar danos e poluição do revestimento durante o armazenamento e transporte, e armazene-a em ambiente seco e ventilado.
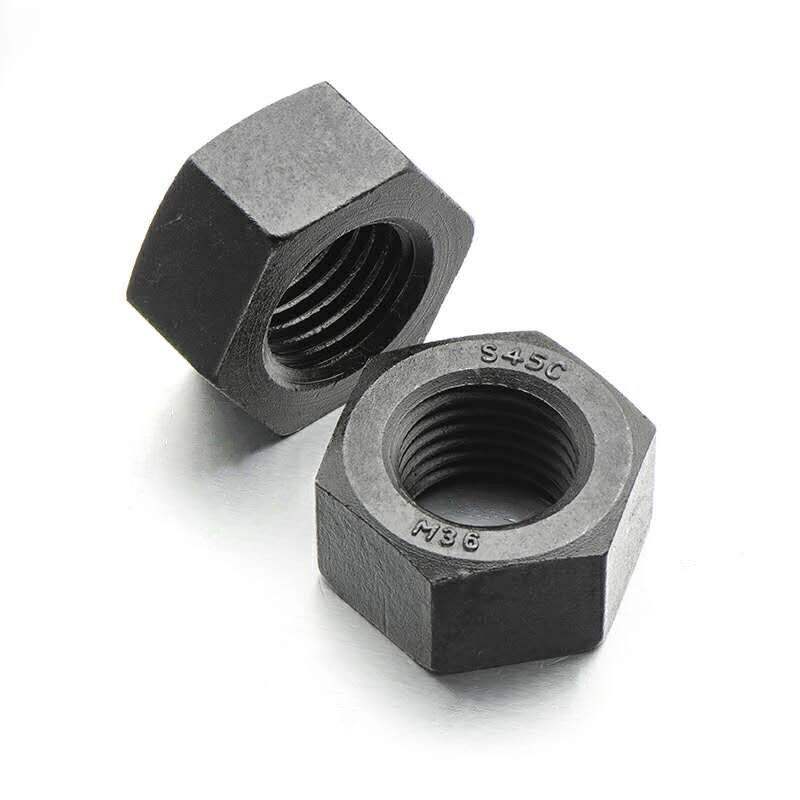
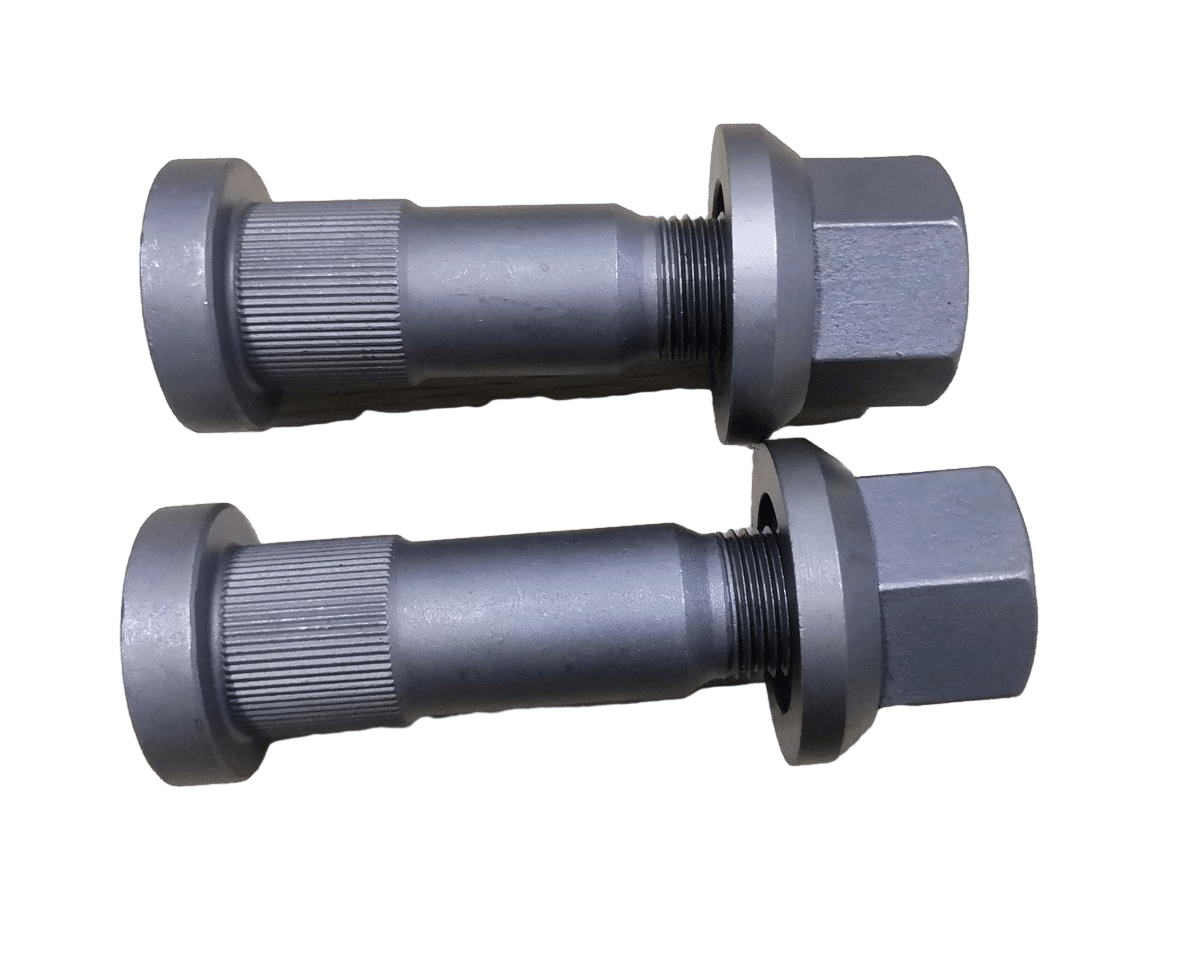
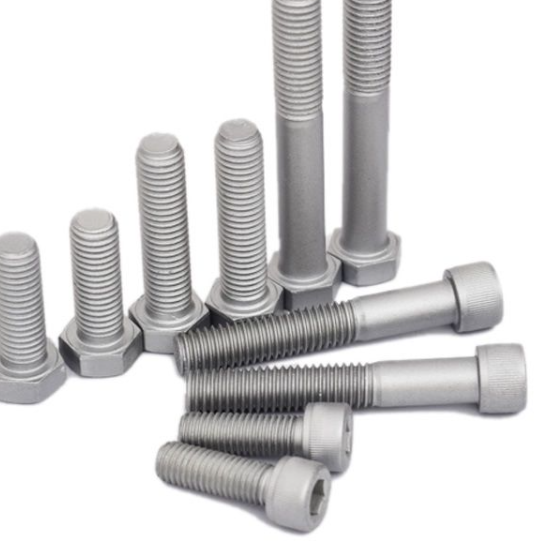
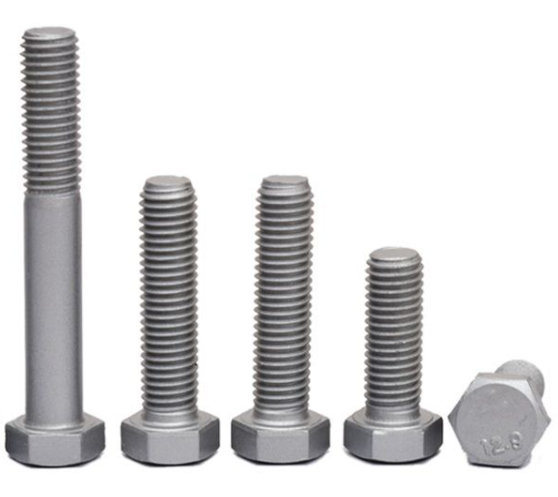
Características
Vantagens do revestimento Dacromet
Excelente resistência à corrosão: embora a espessura do filme Dacromet seja de apenas 4 - 8μm, seu efeito de prevenção de ferrugem é mais de 7 - 10 vezes maior que o da eletro-galvanização tradicional, galvanização-por imersão a quente ou métodos de revestimento. Nenhuma ferrugem vermelha apareceu após mais de 1200 horas de teste de névoa salina.
Boa resistência ao calor: pode resistir à corrosão em altas-temperaturas, e a temperatura-resistente ao calor pode atingir mais de 300 graus. A aparência quase não muda durante o uso-de longo prazo a 250 graus, e a resistência à corrosão é muito forte. No entanto, o processo de galvanização tradicional descasca e é descartado quando a temperatura atinge 100 graus.
Sem fragilização por hidrogênio: o processo de tratamento determina que não há fenômeno de fragilização por hidrogênio, o que é muito adequado para revestir peças tensionadas e evita o perigo de fragilização por hidrogênio de aço de alta{0}}resistência durante processos de decapagem e galvanoplastia.
Boa adesão e desempenho de repintura: Possui boa adesão ao substrato metálico e forte adesão a outros revestimentos adicionais. As peças tratadas são fáceis de pulverizar e colorir, e a adesão ao revestimento orgânico supera até mesmo a do filme de fosfatização.
Boa permeabilidade: Pode entrar em furos profundos, fendas estreitas de peças de trabalho e nas paredes internas de acessórios de tubos para formar uma boa película protetora, resolvendo o problema de revestimento uniforme e insuficiente e capacidade de revestimento profundo no processo de galvanoplastia.
Sem poluição e risco público: Durante todo o processo de produção, processamento e revestimento da peça, não são produzidas águas residuais ou gases de exaustão que poluem o meio ambiente. Não há necessidade de três{1}}tratamentos de resíduos, reduzindo o custo do tratamento.
Boa resistência às intempéries: Pode suportar a erosão do dióxido de enxofre, chuva ácida, fumaça e poeira. Seu teste de resistência ao dióxido de enxofre pode chegar a 3 ciclos, e também possui certa resistência a medicamentos químicos, gasolina e corrosão do óleo do motor.
Desvantagens do revestimento Dacromet
Alguns componentes são prejudiciais: No estágio inicial, alguns Dacromet continham íons de cromo prejudiciais ao meio ambiente e ao corpo humano, especialmente íons de cromo hexavalente que são cancerígenos. No entanto, no âmbito das políticas de protecção ambiental, o Dacromet actual já não contém iões de crómio hexavalente.
Alto consumo de energia: A temperatura de sinterização é relativamente alta (cerca de 300 graus) e o tempo é longo. O equipamento de cura consome grande quantidade de energia e tem um custo elevado neste processo, sendo que o custo consumido representa 1/4 do custo total.
Baixa dureza superficial e resistência ao desgaste: A dureza superficial não é alta e a resistência ao desgaste não é boa. Não é adequado para contato e conexão com peças feitas de cobre, magnésio, níquel e aço inoxidável, pois causará corrosão por contato e afetará a qualidade da superfície e o desempenho-anticorrosivo do produto.
Cor única: a cor da superfície geralmente é apenas branco-prateado e cinza-prateado, o que é relativamente único e não adequado para aplicações que exigem cores personalizadas. Embora cores diferentes possam ser obtidas por meio de pós{3}}tratamento ou revestimentos compostos, a complexidade do processo aumenta.
Má Condutividade: O revestimento é um mau condutor e a condutividade não é muito boa. Portanto, não é adequado para peças que requerem conexão condutora, como parafusos de aterramento de aparelhos elétricos.